
 Nederlands
 English
 Français
 Italiano
 Español

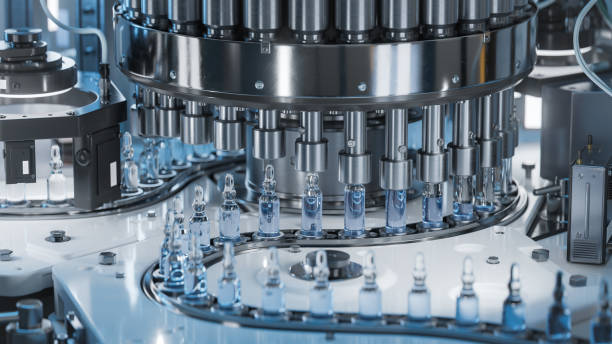
In der medizinischen und pharmazeutischen Industrie sind Zuverlässigkeit, Sicherheit und Hygiene von entscheidender Bedeutung. Geräte und Produktionslinien müssen kontinuierlich steril und leckfrei arbeiten, um die Qualität von Arzneimitteln und medizinischen Produkten zu gewährleisten. Kleine Komponenten wie O-Ringe spielen dabei eine wichtige Rolle: Sie verhindern Leckagen, schützen vor Kontaminationen und sorgen dafür, dass Prozesse effizient weiterlaufen. Durch die richtige Materialauswahl, Konstruktion und korrekte Installation können Unternehmen das Risiko von Ausfällen, Kontaminationen oder Produktverunreinigungen minimieren und die Einhaltung relevanter ISO-Normen sicherstellen.
O-Ringe werden in beweglichen Systemen wie Ventilen, Kolben, Pumpen und Dosiersystemen eingesetzt, wo die Abdichtung hohen Drücken, häufigen Bewegungen und chemischer Einwirkung standhalten muss. Beispiele sind peristaltische Pumpen in Flüssigkeitsverarbeitungsanlagen oder Kolben in sterilen Dosiersystemen, bei denen eine präzise und leckfreie Funktion unerlässlich ist. In Injektions- oder Infusionssystemen sorgen O-Ringe dafür, dass kleine Volumina genau und steril abgegeben werden, während sie in Bioreaktoren helfen, Druck und Durchfluss konstant zu halten, ohne dass ein Kontaminationsrisiko besteht.
O-Ringe werden auch in statischen Systemen wie Flanschen, Gehäusen, aseptischen Anschlüssen und Verschlüssen von Tanks und Leitungen verwendet. Hier gewährleisten sie langlebige, sterile Abdichtungen, die Reinigungs- und Sterilisationsprozessen wie CIP, SIP und Autoklavieren standhalten.
In aseptischen Systemen und Bioreaktoren, in denen mehrere Chargen nacheinander produziert werden, stellen O-Ringe sicher, dass Flüssigkeiten und Gase sicher bleiben und Kreuzkontaminationen vermieden werden. Auch in Verpackungslinien und Filtersystemen tragen O-Ringe zu zuverlässigen Abdichtungen bei, wodurch Produktverluste und Qualitätsprobleme minimiert werden. Durch diese Kombination aus dynamischen und statischen Anwendungen unterstützen O-Ringe eine kontinuierliche, sichere und hygienische Produktionsumgebung, die für die Qualität und Sicherheit medizinischer und pharmazeutischer Produkte unerlässlich ist.
Der richtige O-Ring kann den Unterschied zwischen einer zuverlässigen Produktion und unerwarteten Stillständen ausmachen. Durch die richtige Auswahl und korrekte Installation können Unternehmen die Lebensdauer von Geräten verlängern, Wartungskosten senken und ungeplante Ausfälle minimieren. Sterile und leckfreie Abdichtungen tragen direkt zur Produktqualität und zur Sicherheit der Patienten bei.
O-Ringe optimieren auch die Effizienz der Produktionsprozesse. Sie verkürzen Reinigungs- und Sterilisationszyklen, verringern das Kontaminationsrisiko und sorgen dafür, dass Prozesse nach Chargenwechseln schneller wieder aufgenommen werden können. Beispielsweise gewährleisten in einer aseptischen Produktionslinie sorgfältig ausgewählte O-Ringe, dass mehrere aufeinanderfolgende Chargen verarbeitet werden können, ohne Qualitätsverluste oder zusätzliche Reinigungszyklen.
Darüber hinaus bieten O-Ringe wirtschaftliche Vorteile: Weniger Ausfälle bedeuten niedrigere Betriebskosten, höhere Produktivität und eine verbesserte Prozesskontinuität. Durch Investitionen in geeignete Materialien und Installationspraktiken profitieren Unternehmen sowohl technisch als auch finanziell und erfüllen gleichzeitig die strengen Anforderungen der medizinischen und pharmazeutischen Industrie.
In der medizinischen und pharmazeutischen Industrie spielen O-Ringe eine entscheidende Rolle bei der Gewährleistung von Hygiene und Sicherheit. Materialien, die mit Arzneimitteln, Lebensmitteln oder biotechnologischen Produkten in Kontakt kommen, müssen strengen Standards entsprechen. Die Wahl zertifizierter O-Ringe garantiert nicht nur Zuverlässigkeit und lange Lebensdauer, sondern schützt auch die Gesundheit. Hochwertige O-Ringe verhindern Leckagen, Kontaminationen und unbeabsichtigte Reaktionen mit produktberührenden Oberflächen, wodurch Ihr Produktionsprozess sicher und effizient bleibt.
Die 3-A Sanitary Zertifizierung konzentriert sich auf hygienische Konstruktionsprinzipien für Geräte und Komponenten in der Lebensmittel- und Pharmaindustrie. O-Ringe mit dieser Zertifizierung erfüllen strenge Anforderungen an Oberflächenbeschaffenheit, Materialauswahl, Schweißnähte und Reinigungsfähigkeit. Das bedeutet, dass sie leicht zu reinigen sind, kein Bakterienwachstum fördern und für Prozesse geeignet sind, bei denen Lebensmittelsicherheit oder pharmazeutische Reinheit entscheidend ist. Für Hersteller bietet diese Zertifizierung die Sicherheit, dass ihre Geräte allgemein anerkannten Hygienestandards entsprechen.
Die USP Class VI Zertifizierung ist der höchste Standard für die Biokompatibilität von Materialien, einschließlich O-Ringen, die mit Arzneimitteln oder biotechnologischen Produkten direkt in Kontakt kommen. Für diese Zertifizierung werden O-Ringe umfassend auf systemische Toxizität, intracutane Reaktionen und Implantation in lebendes Gewebe getestet. Materialien müssen extrem niedrige Toxizität aufweisen und verschiedenen Temperaturen standhalten. Die Verwendung von USP Class VI O-Ringen gibt Herstellern und Endanwendern die Sicherheit, dass ihre Prozesskomponenten auch bei längerer Exposition gegenüber kritischen Produkten sicher sind, und unterstützt die Einhaltung der strengsten pharmazeutischen Vorschriften.
Die Wahl des Materials ist entscheidend für die Leistung der Abdichtung. In der medizinischen und pharmazeutischen Industrie werden hauptsächlich EPDM-, Silikon-, FKM- und PTFE-O-Ringe verwendet.
EPDM-O-Ringe: Beständig gegen Dampf, heißes Wasser und Reinigungsmittel; häufig in SIP- und CIP-Prozessen eingesetzt.
Silikon-O-Ringe: Flexibel, geeignet für einen breiten Temperaturbereich und zertifiziert für medizinische Anwendungen.
FKM-O-Ringe: Chemisch beständig und zuverlässig bei Kontakt mit Ölen, Lösungsmitteln und aggressiven Medien.
PTFE-O-Ringe: Vollständig inert, ideal für Prozesse, bei denen Extractables und Leachables auf ein Minimum reduziert werden müssen.
Es ist wichtig, dass die verwendeten Materialien internationalen Standards wie FDA 21 CFR 177.2600 und EC1935/2004 entsprechen. Medizinische und pharmazeutische O-Ringe werden häufig in Reinraumumgebungen produziert und verpackt und mit Chargentraceability geliefert. Dies gewährleistet nicht nur Hygiene, sondern auch Rückverfolgbarkeit bei Audits und Qualitätskontrollen.