430.000.000+ piezas en stock
Entrega rápida

 Nederlands
 English
 Deutsch
 Français
 Italiano

La compresión axial estática de una junta tórica funciona de manera diferente a la compresión radial: la junta no se comprime radialmente, sino que se aprieta axialmente entre dos superficies planas opuestas. Piense en una tapa que se aprieta sobre una carcasa, o en dos bridas atornilladas entre sí. La posición que debe ocupar la junta en la ranura y el grado de compresión dependen por completo de la dirección de la presión. Con presión interna, la junta debe situarse en el lado exterior de la ranura; con presión externa, en el lado interior. Esta distinción es decisiva para toda la geometría de la ranura y en la práctica se pasa por alto con regularidad.
En la compresión axial estática, la sección de la junta tórica se comprime en dirección axial, es decir, perpendicular al eje central de la junta. Piense en una tapa que se aprieta sobre una carcasa o en una brida que se atornilla a una contrabrida. La junta se encuentra en una ranura anular en una de las superficies planas enfrentadas. No existe movimiento relativo: la junta solo tiene que soportar la presión. Aun así, hay un punto crítico que falla con más frecuencia en las aplicaciones axiales estáticas que en las radiales: la dirección de la presión. El hecho de que la sobrepresión se encuentre en el interior o en el exterior de la construcción determina en qué lado de la ranura debe apoyarse la junta. Si coloca la junta en el lado equivocado, la presión la empuja precisamente fuera de la superficie de sellado.
Este es el punto más crítico en las aplicaciones axiales. Hay exactamente dos situaciones y la geometría de la ranura es la misma en ambas. Lo que cambia es dónde debe situarse la junta en la ranura y cuánta compresión o expansión se produce. Si utiliza una configuración incorrecta para su dirección de presión, la presión trabaja activamente contra el sellado y el sistema tendrá fugas en la primera subida de presión. Compruebe siempre la dirección de la presión antes del montaje.
La junta tórica debe apoyarse contra el diámetro exterior de la ranura. La presión interna empuja la junta hacia fuera y la pared exterior de la ranura absorbe esa fuerza. En este escenario, la junta se comprime en dirección axial aproximadamente un 1% hasta un máximo del 3%. Esto está deliberadamente limitado: la presión ayuda al sellado, por lo que no se requiere una alta precarga de montaje.
La junta tórica debe apoyarse contra el diámetro interior de la ranura. La presión exterior empuja la junta hacia dentro. Aquí la junta puede expandirse ligeramente, hasta un máximo del 6% del diámetro de la sección. Atención: esto no es compresión, sino expansión. El seis por ciento es un límite superior estricto. Por encima de ese valor, la deformación del caucho aumenta hasta el punto en que aparecen grietas por fatiga, especialmente en uso prolongado o a altas temperaturas.
Regla general: presión interna = junta hacia fuera, 1-3% de compresión. Presión externa = junta hacia dentro, máx. 6% de expansión.
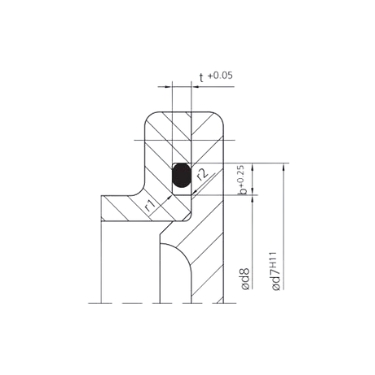
La ranura para compresión axial tiene menos parámetros que la ranura radial: no hay una longitud de chaflán z, porque la junta no se coloca sobre un borde afilado durante el montaje. La junta se coloca simplemente en la ranura plana. Cinco parámetros definen completamente la ranura: diámetro de la sección (d2), profundidad de la ranura (t), anchura de la ranura (b) y los dos radios de redondeo (r1 y r2). Los cinco dependen directamente de d2.
El punto de partida de todo el cálculo de la ranura. En la compresión axial, los diámetros de sección habituales son los mismos que en las aplicaciones radiales: 1,78 mm, 2,62 mm, 3,53 mm y 5,33 mm para construcciones estándar. El diámetro de la sección determina cuánto caucho hay en la ranura y, por tanto, afecta directamente a la fuerza de contacto sobre la superficie de sellado. Utilice siempre la junta para la que se ha dimensionado la ranura.
La profundidad de la ranura es ligeramente menor que el diámetro de la sección, de modo que la junta sobresale ligeramente por encima de la superficie y se comprime durante el montaje. La tolerancia es solo positiva: la ranura puede ser ligeramente más profunda, pero nunca menos profunda. Una ranura demasiado poco profunda genera demasiada compresión y puede dañar la junta o la superficie opuesta. Una ranura demasiado profunda genera muy poca precarga y ya tiene fugas a baja presión.
La anchura de la ranura determina cuánto espacio tiene la junta para deformarse en dirección axial cuando las superficies se aprietan una contra otra. En la compresión axial, la anchura se calcula de forma más holgada que en la compresión radial, porque en este caso el caucho fluye en dirección radial. Si es demasiado estrecha, genera una tensión lateral excesiva. Si es demasiado ancha, deja espacio para que el caucho ruede, lo que conduce a un sellado irregular.
El radio de fondo r1 aumenta desde 0,3 mm en diámetros de sección pequeños hasta 1,5 mm en d2 = 15 mm. r2 se mantiene constante en 0,2 mm para casi todas las medidas. Los radios agudos generan concentraciones locales de tensión en el caucho, especialmente a presiones de trabajo más altas o con cargas pulsantes. Realice siempre los radios tal como se indica en la tabla.
Las superficies de sellado en aplicaciones axiales suelen ser superficies planas, torneadas o fresadas. Son relativamente fáciles de mecanizar hasta la rugosidad requerida, pero en la práctica todavía se tratan con demasiada frecuencia como superficies constructivas en lugar de superficies de sellado. El requisito de rugosidad para la superficie de sellado en aplicaciones estáticas es Ra máx. 1,6 µm (Rz máx. 6,3 µm). El fondo de la ranura puede ser de Ra máx. 3,2 µm. Una sola marca de torneado o un arañazo en dirección radial a través de la superficie de sellado es suficiente para crear un camino de fuga continuo a lo largo de la junta tórica. Limpie siempre las superficies antes del montaje y compruébelas visualmente para detectar arañazos, rebabas o huellas de mecanizado. En caso de duda, retrabájelas.
Las aplicaciones axiales tienen una categoría de errores diferente a las radiales. No hay bordes afilados en el lado de entrada, por lo que el daño durante el montaje supone un riesgo menor. Los errores que vemos casi siempre están relacionados con la dirección de la presión o con la geometría de la ranura.
La geometría de la ranura es independiente del material y se aplica por igual a NBR, EPDM y FKM. Lo que varía según el material es su idoneidad para el medio, la temperatura de trabajo y la estabilidad a largo plazo bajo presión. NBR es la opción estándar para aplicaciones hidráulicas y mecánicas hasta +100 °C. EPDM se utiliza para agua, vapor y aplicaciones exteriores. FKM resiste productos químicos agresivos y temperaturas de hasta +200 °C. En cargas pulsantes o cíclicas, la resistencia a la fatiga del material también desempeña un papel.
Compruebe la compatibilidad de su medio mediante la guía de resistencia química en o-ring-stocks.eu.
| d2 | t | b | r1 |
| 0.5 | 0.35 | 0.7 | 0.3 |
| 0.74 | 0.5 | 1.1 | 0.3 |
| 1 | 0.7 | 1.4 | 0.3 |
| 1.02 | 0.75 | 1.4 | 0.3 |
| 1.2 | 0.85 | 1.7 | 0.3 |
| 1.25 | 0.9 | 1.7 | 0.3 |
| 1.27 | 0.9 | 1.8 | 0.3 |
| 1.3 | 0.95 | 1.8 | 0.3 |
| 1.42 | 1.05 | 1.9 | 0.3 |
| 1.5 | 1.1 | 2.1 | 0.3 |
| 1.52 | 1.1 | 2.1 | 0.3 |
| 1.6 | 1.2 | 2.2 | 0.3 |
| 1.63 | 1.2 | 2.2 | 0.3 |
| 1.78 | 1.3 | 2.6 | 0.3 |
| 1.8 | 1.3 | 2.6 | 0.3 |
| 1.83 | 1.35 | 2.6 | 0.3 |
| 1.9 | 1.4 | 2.7 | 0.3 |
| 1.98 | 1.5 | 2.8 | 0.3 |
| 2 | 1.5 | 2.8 | 0.3 |
| 2.08 | 1.55 | 2.9 | 0.3 |
| 2.1 | 1.55 | 2.9 | 0.3 |
| 2.2 | 1.6 | 3.1 | 0.3 |
| 2.26 | 1.7 | 3.1 | 0.3 |
| 2.3 | 1.75 | 3.1 | 0.3 |
| 2.34 | 1.75 | 3.1 | 0.3 |
| 2.4 | 1.8 | 3.3 | 0.3 |
| 2.46 | 1.85 | 3.4 | 0.3 |
| 2.5 | 1.9 | 3.4 | 0.3 |
| 2.6 | 2 | 3.5 | 0.3 |
| 2.62 | 2 | 3.6 | 0.3 |
| 2.65 | 2 | 3.7 | 0.3 |
| 2.7 | 2.05 | 3.7 | 0.3 |
| 2.8 | 2.1 | 3.9 | 0.3 |
| 2.92 | 2.2 | 4 | 0.3 |
| 2.95 | 2.2 | 4 | 0.3 |
| 3 | 2.3 | 4 | 0.3 |
| 3.1 | 2.4 | 4.1 | 0.6 |
| 3.5 | 2.7 | 4.8 | 0.6 |
| 3.53 | 2.7 | 4.8 | 0.6 |
| 3.55 | 2.7 | 4.9 | 0.6 |
| 3.6 | 2.8 | 5 | 0.6 |
| 3.7 | 2.9 | 5.1 | 0.6 |
| 4 | 3.1 | 5.4 | 0.6 |
| 4.3 | 3.4 | 5.8 | 0.6 |
| 4.5 | 3.5 | 6 | 0.6 |
| 5 | 4 | 6.6 | 0.6 |
| 5.3 | 4.3 | 7.1 | 0.6 |
| 5.33 | 4.3 | 7.1 | 0.6 |
| 5.5 | 4.4 | 7.4 | 0.6 |
| 5.7 | 4.6 | 7.5 | 0.6 |
| 6 | 4.9 | 7.8 | 0.6 |
| 6.5 | 5.3 | 8.5 | 1 |
| 6.99 | 5.7 | 9.6 | 1 |
| 7 | 5.7 | 9.6 | 1 |
| 7.5 | 6.2 | 10.1 | 1 |
| 8 | 6.6 | 10.7 | 1 |
| 8.4 | 7 | 11.1 | 1 |
| 8.5 | 7.1 | 11.3 | 1 |
| 9 | 7.6 | 11.8 | 1 |
| 9.5 | 8.1 | 12.4 | 1 |
| 10 | 8.5 | 13.1 | 1 |
| 10.5 | 8.9 | 13.7 | 1 |
| 11 | 9.4 | 14.3 | 1 |
| 11.5 | 9.9 | 14.8 | 1 |
| 12 | 10.4 | 15.4 | 1 |
| 12.5 | 10.8 | 16 | 1.5 |
| 13 | 11.3 | 16.6 | 1.5 |
| 13.5 | 11.8 | 17.2 | 1.5 |
| 14 | 12.2 | 17.8 | 1.5 |
| 14.5 | 12.7 | 18.4 | 1.5 |
| 15 | 13.2 | 19.1 | 1.5 |
En la compresión radial, la junta se comprime entre dos superficies cilíndricas, perpendicularmente al eje. En la compresión axial, la junta se comprime entre dos superficies planas enfrentadas, en la dirección del eje. La compresión axial se utiliza en tapas, bridas y conexiones planas.
Con sobrepresión interna: aproximadamente del 1% hasta un máximo del 3%. Con presión exterior, la junta puede expandirse ligeramente, hasta un máximo del 6%. Fuera de estos límites se producen fatiga o deformación permanente.
No. En el montaje axial, la junta tórica se coloca en una ranura plana y no se desliza sobre un borde. Por eso no se necesitan chaflanes y no aparecen en la tabla de medidas para la compresión axial.
Sí, la junta en sí es la misma. Solo cambia la ranura. La profundidad de la ranura, la anchura de la ranura y los radios están dimensionados de forma diferente para aplicaciones axiales que para aplicaciones radiales. Utilice siempre la tabla correspondiente al tipo de montaje.
Para altas presiones y medios agresivos, FKM (Viton) es la opción preferida por su alta resistencia química y estabilidad mecánica. Para aplicaciones estándar, NBR es suficiente. Consulte la guía de resistencia química para su medio específico.