430.000.000+ piezas en stock
Entrega rápida

 Nederlands
 English
 Deutsch
 Français
 Italiano

La ranura trapezoidal para junta tórica resuelve un problema de montaje específico: una vez colocada, la junta ya no puede salirse de la ranura. Puede parecer un detalle, pero en montajes por encima de la cabeza o en componentes de máquinas que se abren y cierran con regularidad, la ranura trapezoidal para junta tórica es una solución realmente práctica que evita la pérdida de juntas y los retrabajos. La ranura es más compleja de mecanizar que una ranura rectangular estándar, pero el coste adicional se compensa con menos fallos y un menor tiempo de montaje. El rendimiento de sellado en sí es comparable al de una ranura normal.
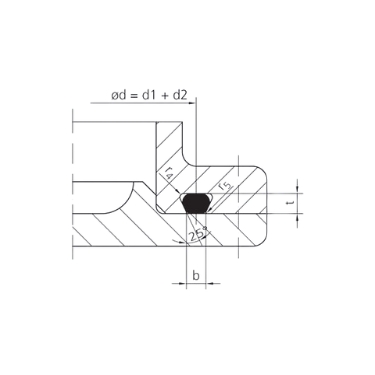
Una ranura trapezoidal no tiene una sección rectangular, sino una forma trapezoidal: el fondo de la ranura es más estrecho que la abertura. Como resultado, la junta tórica queda sujeta en la ranura después de insertarla. Ya no puede caerse, ni siquiera si el componente se sostiene boca abajo o se mueve. Esta es la ventaja distintiva frente a la ranura rectangular estándar. La fabricación de una ranura trapezoidal es técnicamente más compleja y requiere más tiempo que la de una ranura rectangular. Ese es un factor real a tener en cuenta en grandes series o en aplicaciones sencillas. Pero en aplicaciones en las que la junta debe permanecer en su sitio durante el montaje o el transporte, los costes adicionales de mecanizado suelen compensar el tiempo de montaje y la pérdida de juntas. El rendimiento de sellado en sí es comparable al de una ranura rectangular con la misma compresión.
La ranura trapezoidal no es un sustituto universal de la ranura rectangular estándar. La elección solo tiene sentido en un número limitado de situaciones específicas. Es útil conocer esas situaciones para aplicar el mecanizado más complejo únicamente donde realmente aporte valor. En todos los demás casos, la ranura rectangular es más sencilla, más económica y igual de fiable.
La ranura trapezoidal funciona con cinco parámetros, pero las tolerancias son distintas de las de la ranura rectangular. Tanto la profundidad de la ranura (t) como la anchura de la ranura (b) tienen una tolerancia simétrica de ±0,05 mm. Esto es más estricto que las tolerancias asimétricas de la ranura rectangular. La razón es la geometría trapezoidal: una desviación mayor en profundidad o anchura cambia el efecto de sujeción de la ranura sobre la junta. Los dos radios (r4 y r5) tienen nombres diferentes a los de la ranura estándar, porque definen los flancos inclinados específicos de la forma trapezoidal.
El punto de partida para todas las demás medidas. La ranura trapezoidal está disponible para diámetros de sección a partir de 2,50 mm. Por debajo de 2,50 mm, la geometría trapezoidal no es viable dentro de las tolerancias que garantizan un correcto efecto de sujeción. Las medidas habituales para aplicaciones industriales son 3,53 mm, 5,33 mm y 7,00 mm.
La profundidad de la ranura determina cuánto cae la junta en la ranura y, por tanto, también la fuerza de sujeción. Una ranura demasiado poco profunda da una sujeción insuficiente, por lo que la junta puede soltarse igualmente con golpes o vibraciones. Una ranura demasiado profunda dificulta la colocación de la junta y puede dañarla durante la inserción. La tolerancia simétrica de ±0,05 mm es más estricta que en la ranura rectangular.
La anchura de la ranura en su punto más estrecho determina si la junta puede entrar o salir. La forma trapezoidal hace que la junta sea más ancha en la inserción de lo que permite el fondo, pero que quede sujeta una vez colocada por completo. Si b es demasiado amplia, deja de haber efecto de sujeción. Si b es demasiado estrecha, la junta no puede insertarse en absoluto. La tolerancia de ±0,05 mm refleja esta función crítica.
r4 es el radio del flanco inclinado de la ranura, r5 es el radio de transición en el fondo de la ranura. r4 aumenta de 0,40 mm en diámetros de sección pequeños a 1,60 mm en medidas mayores. r5 aumenta de 0,25 mm a 0,50 mm. Ambos radios son esenciales para el efecto de sujeción: un ángulo demasiado agudo arrastra la junta a la ranura dañándola, mientras que un radio demasiado grande reduce la fuerza de sujeción.
La forma trapezoidal requiere técnicas de mecanizado especiales. Una fresa estándar para ranuras no es suficiente: los flancos inclinados deben realizarse con una fresa de perfil o mediante torneado con la forma correcta de herramienta. Esa es la principal razón por la que la ranura trapezoidal es más cara que la rectangular. El acabado superficial sigue las mismas normas que en otras aplicaciones estáticas: superficie de sellado Ra máx. 1,6 µm, fondo de la ranura Ra máx. 3,2 µm, flancos Ra máx. 6,3 µm. Después del mecanizado, compruebe siempre la formación de rebabas en los flancos inclinados. Las rebabas en la transición entre el flanco de la ranura y la superficie de sellado pueden dañar la junta durante la inserción.
La ranura trapezoidal no impone requisitos de material distintos a los de la ranura rectangular. NBR es la elección estándar, EPDM para agua y vapor, FKM para productos químicos y altas temperaturas. Tenga en cuenta que el efecto de sujeción de la ranura trapezoidal depende de la elasticidad de la junta: un material demasiado duro (por encima de 80 Shore A) puede dificultar la inserción y reducir el efecto de sujeción. Compruebe la elección de dureza junto con la geometría de la ranura.
Compruebe su medio mediante la guía de resistencia química.
| d2 | t ±0,05 | b ±0,05 | r4 | r5 |
| 2,50 | 2,00 | 2,00 | 0,40 | 0,25 |
| 2,60 | 2,10 | 2,10 | 0,40 | 0,25 |
| 2,62 | 2,10 | 2,10 | 0,40 | 0,25 |
| 2,65 | 2,10 | 2,20 | 0,40 | 0,25 |
| 2,70 | 2,20 | 2,20 | 0,40 | 0,25 |
| 2,80 | 2,25 | 2,25 | 0,40 | 0,25 |
| 3,00 | 2,40 | 2,40 | 0,40 | 0,25 |
| 3,10 | 2,50 | 2,50 | 0,40 | 0,25 |
| 3,50 | 2,80 | 2,90 | 0,80 | 0,25 |
| 3,53 | 2,80 | 2,90 | 0,80 | 0,25 |
| 3,55 | 2,80 | 2,90 | 0,80 | 0,25 |
| 3,60 | 2,90 | 2,90 | 0,80 | 0,25 |
| 3,70 | 2,95 | 3,00 | 0,80 | 0,25 |
| 4,00 | 3,20 | 3,30 | 0,80 | 0,25 |
| 4,30 | 3,40 | 3,50 | 0,80 | 0,25 |
| 4,50 | 3,70 | 3,70 | 0,80 | 0,25 |
| 5,00 | 4,15 | 4,00 | 0,80 | 0,25 |
| 5,30 | 4,40 | 4,30 | 0,80 | 0,40 |
| 5,33 | 4,40 | 4,30 | 0,80 | 0,40 |
| 5,50 | 4,60 | 4,40 | 0,80 | 0,40 |
| 5,70 | 4,80 | 4,60 | 0,80 | 0,40 |
| 6,00 | 5,00 | 4,80 | 0,80 | 0,40 |
| 6,50 | 5,50 | 5,20 | 0,80 | 0,40 |
| 6,99 | 5,90 | 5,60 | 1,60 | 0,40 |
| 7,00 | 5,90 | 5,60 | 1,60 | 0,40 |
| 7,50 | 6,40 | 6,10 | 1,60 | 0,40 |
| 8,00 | 6,85 | 6,50 | 1,60 | 0,40 |
| 8,40 | 7,20 | 6,80 | 1,60 | 0,40 |
| 8,50 | 7,30 | 6,90 | 1,60 | 0,50 |
| 9,00 | 7,80 | 7,30 | 1,60 | 0,50 |
| 9,50 | 8,20 | 7,70 | 1,60 | 0,50 |
| 10,00 | 8,70 | 8,10 | 1,60 | 0,50 |
Solo si la junta debe permanecer en su sitio durante o después del montaje sin que las piezas ya estén cerradas. Piense en montajes por encima de la cabeza, conexiones que se abren con regularidad o situaciones en las que la junta se coloca antes del montaje y después sigue el transporte.
No. El rendimiento de sellado es comparable con la misma compresión. La ventaja de la ranura trapezoidal reside por completo en su función de retención: la junta ya no puede caerse.
Porque el efecto de sujeción depende de la relación dimensional exacta entre el diámetro de la junta y la geometría de la ranura. Una desviación dimensional mayor reduce el efecto de sujeción si la ranura es demasiado ancha, o hace imposible la inserción si es demasiado estrecha.
No se recomienda. Las juntas duras son menos elásticas y resultan más difíciles de introducir a presión en la ranura trapezoidal. El efecto de sujeción también es menor con durezas más altas. 70 Shore A es la dureza recomendada para las ranuras trapezoidales.