430.000.000+ piezas en stock
Entrega rápida

 Nederlands
 English
 Deutsch
 Français
 Italiano

La ranura triangular para junta tórica es la excepción. Para el sellado con juntas tóricas, siempre recomendamos una ranura rectangular, porque es más fácil de mecanizar y ofrece más tolerancia frente a pequeñas desviaciones dimensionales. Pero en tapas o bridas puede ser necesario, por razones de diseño, utilizar una ranura triangular para junta tórica, por ejemplo si no hay suficiente profundidad de material para una ranura rectangular completa. En ese caso, se aplican otros parámetros, menos grados de libertad y tolerancias más estrictas. Úsela solo si el diseño realmente lo requiere.
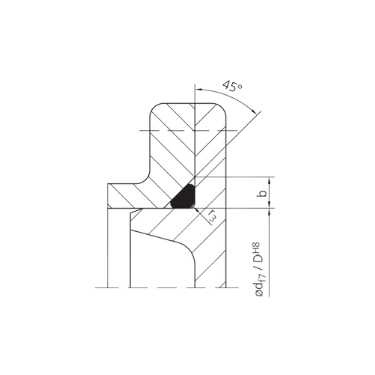
Una ranura triangular, también llamada ranura en V, tiene una sección triangular en lugar de la forma rectangular habitual. La ranura se estrecha hacia el fondo. Al unir las dos piezas, la junta tórica se presiona en la esquina del triángulo y el contacto adquiere una geometría especial. En la práctica, la ranura triangular se utiliza casi exclusivamente en sellados planos, como tapas sobre carcasas o bridas sobre aberturas de drenaje. Por tanto, su aplicabilidad es más limitada que la de la ranura rectangular. La razón por la que los fabricantes aun así optan por esta forma de ranura es casi siempre constructiva: no hay suficiente profundidad para una ranura rectangular completa, o la geometría de la pieza hace difícil fresar una ranura rectangular. Nunca utilice la ranura triangular por preferencia, solo cuando el diseño lo requiera de verdad.
La ranura triangular es una solución de emergencia con un campo de aplicación bien definido. Fuera de ese campo, la ranura rectangular es siempre la mejor opción: más fácil de fresar, más tolerante a desviaciones dimensionales y más resistente a variaciones en la fuerza de montaje. Si aun así elige la ranura triangular, las tolerancias deben cumplirse. Es un diseño con poco margen.
La ranura triangular solo tiene tres parámetros: diámetro de la sección (d2), anchura de la ranura (b) y radio de fondo (r3). No hay una profundidad de ranura t independiente en la tabla, porque en una ranura triangular la profundidad se deriva directamente de la anchura de la ranura y del ángulo de la ranura. La tolerancia de b es solo positiva y aumenta con el diámetro de la sección. Ese es el único margen libre del diseño: algo más ancha está permitido, más estrecha no.
El diámetro de la sección también es aquí el punto de partida. La ranura triangular está disponible para diámetros de la sección de 1,50 mm a 15,00 mm. La anchura b y el radio de fondo r3 se derivan directamente de d2. Utilice siempre la junta para la que se ha diseñado la ranura: un diámetro de sección distinto cambia completamente la geometría de contacto y da lugar a un sellado poco fiable.
La anchura de la ranura es el único parámetro que aparece directamente en la tabla de la ranura triangular. La tolerancia varía según el diámetro de la sección: +0,1 mm para tamaños pequeños (d2 hasta 1,80 mm), aumentando hasta +0,4 mm para tamaños mayores (d2 por encima de 8,40 mm). Atención: esta tolerancia es asimétrica y solo positiva. Una ranura demasiado estrecha provoca una deformación excesiva de la junta. Una ranura demasiado ancha produce una presión de contacto insuficiente.
El radio de fondo r3 aumenta desde 0,3 mm en diámetros de sección pequeños hasta 3,0 mm con d2 = 15,00 mm. Se trata de un radio considerablemente mayor que en las ranuras rectangulares. La razón es la geometría de contacto: en una ranura triangular, la junta descansa sobre los flancos inclinados y el fondo sirve como superficie de guiado. Un fondo demasiado agudo genera una carga puntual en el caucho, lo que provoca un daño prematuro.
La ranura triangular exige una mayor precisión de mecanizado que la ranura rectangular. El ángulo de las paredes de la ranura debe ser correcto: un ángulo distinto genera una zona de contacto asimétrica en la junta tórica y, por tanto, un sellado irregular en toda la circunferencia. Después del mecanizado, compruebe siempre el ángulo de los flancos de la ranura, el radio de fondo y la anchura b. Las rebabas en la transición del flanco de la ranura a la superficie de sellado son un riesgo directo para la junta durante el montaje.
Superficie de la superficie de sellado: Ra máx. 1,6 µm (Rz máx. 6,3 µm). Esto se aplica a la superficie de sellado plana fuera de la ranura.
Fondo de la ranura: Ra máx. 3,2 µm. El fondo de la ranura en V puede ser algo más rugoso.
Flancos de la ranura: Ra máx. 6,3 µm. Los flancos inclinados son los menos críticos en cuanto a rugosidad.
La elección del material para la ranura triangular es la misma que para otras aplicaciones estáticas: NBR para medios estándar, EPDM para agua y vapor, FKM para productos químicos agresivos hasta +200 °C. Tenga en cuenta que la zona de contacto en una ranura triangular es más estrecha que en una ranura rectangular. A presiones de trabajo más altas, la presión de contacto sobre el caucho es por tanto mayor, lo que endurece ligeramente los requisitos del material.
Consulte la guía de resistencia química para comprobar la compatibilidad con su medio específico.
| d2 | b | Tol. | r3 |
| 1,50 | 2,05 | +0,1 | 0,3 |
| 1,60 | 2,20 | +0,1 | 0,3 |
| 1,78 | 2,40 | +0,1 | 0,3 |
| 1,80 | 2,40 | +0,1 | 0,3 |
| 1,90 | 2,60 | +0,1 | 0,4 |
| 2,00 | 2,70 | +0,1 | 0,4 |
| 2,20 | 3,00 | +0,1 | 0,4 |
| 2,40 | 3,20 | +0,15 | 0,4 |
| 2,50 | 3,40 | +0,15 | 0,5 |
| 2,60 | 3,60 | +0,15 | 0,5 |
| 2,62 | 3,60 | +0,15 | 0,5 |
| 2,65 | 3,60 | +0,15 | 0,5 |
| 2,70 | 3,70 | +0,15 | 0,6 |
| 2,80 | 3,80 | +0,15 | 0,6 |
| 3,00 | 4,10 | +0,2 | 0,6 |
| 3,10 | 4,20 | +0,2 | 0,6 |
| 3,50 | 4,80 | +0,2 | 0,8 |
| 3,53 | 4,80 | +0,2 | 0,8 |
| 3,55 | 4,80 | +0,2 | 0,8 |
| 3,60 | 4,90 | +0,2 | 0,9 |
| 3,70 | 5,00 | +0,2 | 0,9 |
| 4,00 | 5,50 | +0,2 | 1,2 |
| 4,30 | 5,90 | +0,2 | 1,2 |
| 4,50 | 6,20 | +0,2 | 1,2 |
| 5,00 | 6,80 | +0,25 | 1,2 |
| 5,30 | 7,20 | +0,25 | 1,4 |
| 5,33 | 7,30 | +0,25 | 1,4 |
| 5,50 | 7,50 | +0,25 | 1,5 |
| 5,70 | 7,80 | +0,25 | 1,5 |
| 6,00 | 8,20 | +0,3 | 1,5 |
| 6,50 | 8,80 | +0,3 | 1,7 |
| 6,99 | 9,60 | +0,3 | 2,0 |
| 7,00 | 9,60 | +0,3 | 2,0 |
| 7,50 | 10,20 | +0,3 | 2,0 |
| 8,00 | 10,90 | +0,3 | 2,0 |
| 8,40 | 11,40 | +0,3 | 2,0 |
| 8,50 | 11,60 | +0,4 | 2,0 |
| 9,00 | 12,50 | +0,4 | 2,5 |
| 9,50 | 13,10 | +0,4 | 2,5 |
| 10,00 | 13,70 | +0,4 | 2,5 |
| 10,50 | 14,30 | +0,4 | 2,5 |
| 11,00 | 15,00 | +0,4 | 2,5 |
| 12,00 | 16,50 | +0,4 | 3,0 |
| 15,00 | 20,40 | +0,4 | 3,0 |
Solo cuando una ranura rectangular no sea viable desde el punto de vista constructivo, por ejemplo por falta de profundidad de material o en una pieza existente en la que el fresado suponga un inconveniente estructural. En todos los demás casos, la ranura rectangular es la mejor opción.
Cuando se ejecuta correctamente, el rendimiento de sellado es comparable. Pero la ranura triangular tolera menos las desviaciones dimensionales y exige una mayor precisión de mecanizado. El riesgo de errores es mayor.
La tabla estándar va de d2 = 1,50 mm a d2 = 15,00 mm. Fuera de ese intervalo, no hay dimensiones normalizadas disponibles.
En la ranura rectangular, la tolerancia de la anchura de la ranura b1 es un valor fijo de +0,25 mm. En la ranura triangular, la tolerancia varía según el diámetro de la sección, desde +0,1 mm para medidas pequeñas hasta +0,4 mm para medidas grandes. Consulte siempre la tabla de medidas para la medida específica.