430.000.000+ piezas en stock
Entrega rápida

 Nederlands
 English
 Deutsch
 Français
 Italiano

La estanqueidad al vacío con juntas tóricas funciona de manera fundamentalmente diferente a las aplicaciones estándar de sobrepresión. La junta no solo debe sellar un límite de presión, sino también contrarrestar la difusión de moléculas de gas a través del caucho. En las aplicaciones de sobrepresión, la presión de trabajo ayuda: presiona la junta con más fuerza en su lugar. En la estanqueidad al vacío con juntas tóricas, esa ayuda falta por completo. La junta debe sellar basándose en su propia precarga elástica y, al mismo tiempo, la trayectoria de difusión a través del elastómero debe hacerse lo más larga posible. Esto plantea exigencias diferentes para la ranura, la superficie y la selección del material que en las aplicaciones estáticas normales.
Con sobrepresión, la presión ayuda: aprieta la junta tórica con más fuerza contra las superficies de sellado. En vacío, esa ayuda desaparece por completo. La junta debe sellar únicamente sobre la base de su propia precarga elástica, y esa precarga viene determinada por la geometría de la ranura y el acabado superficial. Al mismo tiempo, en aplicaciones de vacío no solo es relevante la estanqueidad de la zona de contacto, sino también el trayecto de difusión a través del propio elastómero. Las moléculas de gas pueden, sobre todo con menor peso molecular, difundirse a través del caucho sin que exista un camino de fuga clásico. Para limitarlo, la ranura se dimensiona de forma que la junta llene la ranura aproximadamente al 100%. Cuanto menor sea el volumen libre en la ranura, más largo será el trayecto de difusión a través del material y menor será la tasa total de fuga del sistema.
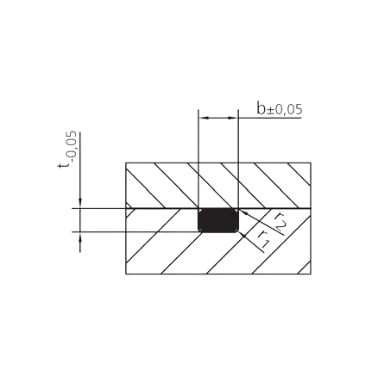
La ranura para el sellado al vacío es superficialmente similar a la ranura rectangular estándar, pero existen tres diferencias críticas. La tolerancia de t es negativa en lugar de positiva: la ranura debe ser ligeramente menos profunda que la medida nominal. La tolerancia de b es simétrica y más estricta. Y los radios r1 y r2 son menores que en la ranura estándar. En conjunto, estas decisiones garantizan una mayor precarga y una ranura más llena durante el montaje.
Esta es la diferencia más llamativa con respecto a la ranura estándar. La tolerancia de t es negativa: la ranura debe alcanzar la medida nominal, pero puede ser como máximo 0,05 mm menos profunda. Nunca más profunda. Una ranura menos profunda proporciona una mayor compresión radial durante el montaje y hace que la junta llene la ranura de forma más densa. Eso es precisamente lo que se busca en vacío: más caucho en la ranura, menos volumen libre, menor trayecto de difusión.
La anchura de la ranura tiene una tolerancia simétrica de ±0,05 mm. Esa es la tolerancia de anchura más estricta de todos los tipos de ranura de este documento. El motivo es el mismo que para t: la anchura no debe ser demasiado amplia, porque un volumen excesivo en la ranura aumenta el trayecto de difusión. Una ranura demasiado estrecha no permite que la junta se deforme lo suficiente y daña el caucho durante el montaje.
El radio de fondo r1 es menor en las ranuras de vacío que en la ranura estándar: 0,2 mm para d2 hasta 3,00 mm, y de 0,4 a 0,6 mm para tamaños mayores. r2 es asimismo de 0,1 a 0,2 mm. Los radios más pequeños contribuyen a un perfil de ranura más lleno. También aumentan la presión de contacto en las esquinas, lo que favorece el rendimiento de sellado en vacío.
Además de la geometría de la ranura, hay tres medidas adicionales que reducen todavía más la tasa de fuga en vacío. Estas medidas no son obligatorias, pero se recomiendan para requisitos de vacío más altos, como en niveles de presión de proceso inferiores a 10-3 mbar o en instrumentación analítica y médica.
Doble junta tórica en serie. Dos juntas tóricas en serie alargan considerablemente el trayecto de difusión. El espacio entre ambas juntas también puede conectarse a una bomba de vacío o rellenarse con grasa de vacío, lo que reduce aún más la tasa de fuga.
Grasa de vacío. Aplicar una fina capa de grasa de vacío sobre la junta y la superficie de sellado reduce la difusión a través del contacto superficial y mejora las condiciones de montaje. Utilice únicamente grasa compatible con el caucho y con el proceso de vacío.
Mejor calidad superficial. En vacío se aplican valores de rugosidad más estrictos: superficie de sellado Ra máx. 0,8 µm (Rz máx. 1,6 µm). Esto es más estricto que los valores estáticos estándar de Ra máx. 1,6 µm.
En numerosas estanqueidades al vacío, las juntas tóricas de fluoroelastómero (FKM, también conocido como Viton) han demostrado su eficacia. FKM tiene una baja permeabilidad al gas en comparación con NBR o EPDM, lo que limita la fuga por difusión. Además, FKM resiste la mayoría de los productos químicos de limpieza utilizados en sistemas de vacío. NBR es aplicable para sistemas de vacío sencillos sin medios agresivos. EPDM puede utilizarse con vapor de agua y determinados disolventes, pero tiene una permeabilidad al gas mayor que FKM.
Consulte la guía de resistencia química para su medio específico y su nivel de vacío.
| d2 | t -0,05 | b ±0,05 | r1 |
| 1,50 | 1,05 | 1,80 | 0,2 |
| 1,78 | 1,25 | 2,10 | 0,2 |
| 1,80 | 1,25 | 2,10 | 0,2 |
| 2,00 | 1,40 | 2,35 | 0,2 |
| 2,50 | 1,75 | 2,90 | 0,2 |
| 2,60 | 1,80 | 3,05 | 0,2 |
| 2,62 | 1,85 | 3,05 | 0,2 |
| 2,65 | 1,85 | 3,10 | 0,2 |
| 2,70 | 1,90 | 3,15 | 0,2 |
| 2,80 | 1,95 | 3,30 | 0,2 |
| 3,00 | 2,10 | 3,50 | 0,2 |
| 3,10 | 2,20 | 3,60 | 0,4 |
| 3,50 | 2,45 | 4,10 | 0,4 |
| 3,53 | 2,50 | 4,10 | 0,4 |
| 3,55 | 2,50 | 4,15 | 0,4 |
| 3,60 | 2,50 | 4,20 | 0,4 |
| 3,70 | 2,60 | 4,30 | 0,4 |
| 4,00 | 2,80 | 4,70 | 0,4 |
| 4,50 | 3,15 | 5,30 | 0,4 |
| 5,00 | 3,50 | 5,90 | 0,4 |
| 5,30 | 3,70 | 6,30 | 0,4 |
| 5,33 | 3,70 | 6,30 | 0,4 |
| 5,50 | 3,85 | 6,50 | 0,4 |
| 5,70 | 4,00 | 6,70 | 0,4 |
| 6,00 | 4,20 | 7,10 | 0,4 |
| 6,50 | 4,60 | 7,60 | 0,6 |
| 6,99 | 4,90 | 8,20 | 0,6 |
| 7,00 | 4,90 | 8,20 | 0,6 |
| 7,50 | 5,30 | 8,70 | 0,6 |
| 8,00 | 5,60 | 9,40 | 0,6 |
| 8,40 | 5,90 | 9,90 | 0,6 |
| 8,50 | 6,00 | 10,00 | 0,6 |
| 9,00 | 6,40 | 10,50 | 0,6 |
| 9,50 | 6,70 | 11,10 | 0,6 |
| 10,00 | 7,10 | 11,70 | 0,6 |
Una ranura menos profunda proporciona una mayor compresión radial y hace que la junta llene la ranura de forma más densa. Menos volumen libre significa un trayecto de difusión más largo para las moléculas de gas a través del caucho, lo que reduce la tasa de fuga.
Sí, la junta en sí es la misma. Solo cambian la ranura y la superficie. Eso sí, utilice la elección de material correcta: FKM tiene la menor permeabilidad al gas y, por tanto, es la opción preferida para requisitos de vacío más altos.
Con una ranura para vacío bien ejecutada, una junta tórica de FKM, grasa de vacío y juntas dobles, es posible alcanzar una tasa de fuga de 10-8 mbar·l/s. Para requisitos más altos (10-10 y menores), se necesitan sellados metálicos o de PTFE.
FKM tiene una permeabilidad al gas menor que NBR o EPDM, lo que significa que menos gas difunde a través del propio material. Además, FKM es resistente a la mayoría de los productos químicos de limpieza utilizados en sistemas de vacío y presenta una baja desgasificación a bajas presiones.
Sí. La grasa de vacío reduce la microporosidad de la superficie y mejora el contacto entre la junta y la superficie de sellado. También reduce la fricción de montaje y protege la junta durante el montaje. Utilice únicamente grasa compatible con el caucho y con el proceso de vacío.