430.000.000+ piezas en stock
Entrega rápida

 Nederlands
 English
 Deutsch
 Français
 Italiano

La compresión radial estática con junta tórica parece sencilla: junta en la ranura, tapa encima y listo. Sin embargo, la mayoría de los problemas de fuga están en la propia ranura. Fresada demasiado profunda, sin chaflán en el lado de entrada o una tolerancia que queda justo fuera del rango permitido: es suficiente para que el sellado falle, a veces de inmediato y otras solo después de unas horas de funcionamiento. Este artículo trata los seis parámetros de la ranura para la compresión radial estática con junta tórica, con la tabla completa de medidas y los errores más comunes en la práctica.
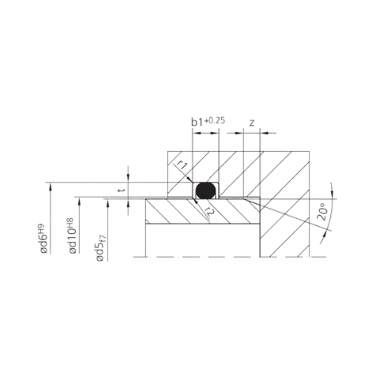
La ranura para el sellado radial estático viene determinada por seis parámetros. Juntos, determinan cuánto se comprime la junta tórica, si permanece intacta durante el montaje y si el caucho puede deformarse con suficiente libertad. Si una sola de estas medidas no es correcta, normalmente ya es suficiente para provocar una fuga, a veces visible de inmediato y otras solo después de horas o días de uso. Los parámetros son el diámetro de sección (d2), la profundidad de la ranura (t), la anchura de la ranura (b1), la longitud del chaflán de entrada (z) y dos radios de redondeo (r1 y r2). Todos dependen directamente de d2: el diámetro de sección es el punto de partida de todo el cálculo. La tabla estándar evita ese trabajo de cálculo, pero comprender qué hace cada parámetro ayuda a detectar errores antes del montaje y no solo después.
El diámetro de sección es el punto de partida de todo el cálculo de la ranura. La profundidad de la ranura, la anchura de la ranura, la longitud del chaflán y los dos radios se derivan de d2. Si elige una junta tórica con un diámetro de sección distinto de aquel para el que se ha diseñado la ranura, todas las demás medidas dejarán de ser correctas. Los diámetros de sección habituales para aplicaciones radiales estáticas son 1,78 mm, 2,62 mm, 3,53 mm y 5,33 mm. Estas son las medidas estándar AS568 e ISO 3601 que encajan en la inmensa mayoría de los diseños.
La profundidad de la ranura siempre es menor que el diámetro de sección. La diferencia determina la compresión: con qué fuerza se presiona la junta tórica contra la superficie opuesta. Demasiada compresión dañará el caucho con el tiempo. Demasiado poca y la presión de contacto será insuficiente. El rango recomendado está entre el 15 y el 30% de d2.
Compresión (%) = (d2 − t) / d2 × 100. Con d2 = 3,00 mm y t = 2,30 mm: 23%.
La tolerancia de t es solo positiva (+0,05 mm): la ranura puede ser ligeramente más profunda que la medida nominal, pero nunca menos profunda. Compruebe siempre la medida t con un medidor de profundidad, incluso si la herramienta aún parece nueva.
Cuando una junta tórica se comprime radialmente, el caucho fluye en dirección axial. La ranura debe ser lo bastante ancha para absorber esa deformación; de lo contrario, la junta se deforma y pierde su sección redonda. Una junta que deja de ser redonda genera una presión de contacto irregular en toda la circunferencia, y eso casi siempre provoca fugas. La tolerancia de b1 es +0,25 mm: un poco más ancha está permitido, más estrecha no. En caso de duda, elija la medida más amplia.
El parámetro que más se omite de todo el diseño. Sin un chaflán en el lado de entrada, durante el montaje la junta tórica se desliza sobre un borde afilado. Después del montaje, la junta parece completamente intacta, pero presenta microfisuras internas. Estas se hacen visibles en el momento en que el sellado se presuriza, a veces de inmediato y otras solo después de varias horas de funcionamiento. El ángulo recomendado es de 15 a 20 grados. El valor z aumenta con el diámetro de sección: de 1,5 mm con d2 = 1,78 mm a 6,0 mm con d2 = 15,00 mm.
El radio de fondo r1 evita concentraciones de tensión en el caucho en el punto donde la junta toca el fondo de la ranura. Para diámetros de sección pequeños (hasta d2 = 3,00 mm), se aplica r1 = 0,3 mm. Por encima de d2 = 3,10 mm, r1 aumenta a 0,6 mm, y por encima de d2 = 6,50 mm a 1,0 mm o más. El radio de esquina r2, en la parte superior de la ranura, se mantiene casi constante en 0,2 mm. Un radio demasiado pequeño genera tensiones adicionales en el caucho a presiones de trabajo más altas.
La ranura es correcta, se han respetado las tolerancias, la junta está bien colocada y, aun así, el sellado sigue fugando. Es un patrón que vemos con regularidad. Casi siempre, la causa está en dos factores que quedan fuera de la geometría de la ranura: la rugosidad de la superficie de sellado y la anchura de la holgura entre los dos componentes. Una sola marca de torneado o un arañazo en la superficie de sellado basta para crear un camino de fuga continuo a lo largo de la junta tórica, especialmente a bajas presiones de trabajo, cuando la junta aprieta menos. Una holgura demasiado ancha provoca extrusión a presiones más altas: el caucho es empujado hacia la abertura y queda dañado de forma irreversible. Ambos factores se controlan bien con el tratamiento superficial adecuado y unas medidas correctas.
Valores de rugosidad: superficie de sellado Ra máx. 1,6 µm (Rz máx. 6,3 µm), fondo de ranura Ra máx. 3,2 µm, flancos de ranura Ra máx. 6,3 µm. Una sola marca de torneado basta para crear un camino de fuga.
Anchura de holgura con 70 Shore A: hasta 63 bar máx. 0,2 mm; a 100–160 bar máx. 0,05 mm; por encima de 100 bar se recomiendan anillos de respaldo.
Silicona: reduzca a la mitad la anchura de holgura permitida. La silicona tiene una resistencia a la tracción menor que NBR o FKM.
Los problemas técnicos de fuga rara vez tienen una causa misteriosa. En la práctica, tres errores reaparecen una y otra vez, independientemente del sector o del tipo de aplicación. Tienen en común que no son visibles en una inspección visual después del montaje: la ranura parece correcta, la junta está bien colocada, pero el sistema fuga en cuanto se presuriza. O peor aún: empieza a fugar solo después de unas horas de funcionamiento, cuando alguien ya pensaba desde hacía tiempo que todo estaba bien. Los tres errores que figuran a continuación se pueden evitar. No requieren material adicional, ni herramientas más caras, ni una modificación del diseño, solo una comprobación extra en el momento adecuado del proceso de montaje.
La geometría de la ranura y la tabla de medidas son independientes del material: las mismas medidas se aplican a NBR, EPDM y FKM. Lo que sí varía según el material es su idoneidad para el medio y la temperatura de trabajo. La elección incorrecta del material provoca hinchamiento, contracción o degradación química de la junta, incluso si la ranura y la compresión son exactamente correctas. NBR es la opción estándar para la mayoría de las aplicaciones hidráulicas y neumáticas. EPDM funciona mejor con agua y vapor. FKM (Viton) resiste productos químicos agresivos y temperaturas elevadas. Por debajo de -30 °C o por encima de +100 °C se aplican requisitos adicionales al material que quedan fuera de las tablas estándar. En caso de duda, consulte la guía de resistencia química o contacte con nuestros especialistas.
Compruebe la compatibilidad con su medio mediante la guía de resistencia química (1.500+ medios).
|
(d2) |
(t) +0,05 |
(b1) +0,25 |
(r1) |
| 0,5 | 0,35 | 0,7 | 0,3 |
| 0,74 | 0,5 | 1,1 | 0,3 |
| 1 | 0,7 | 1,4 | 0,3 |
| 1,02 | 0,7 | 1,4 | 0,3 |
| 1,2 | 0,85 | 1,7 | 0,3 |
| 1,25 | 0,9 | 1,7 | 0,3 |
| 1,27 | 0,9 | 1,7 | 0,3 |
| 1,3 | 0,95 | 1,8 | 0,3 |
| 1,42 | 1,05 | 1,9 | 0,3 |
| 1,5 | 1,1 | 2 | 0,3 |
| 1,52 | 1,1 | 2 | 0,3 |
| 1,6 | 1,2 | 2,2 | 0,3 |
| 1,63 | 1,2 | 2,2 | 0,3 |
| 1,78 | 1,3 | 2,4 | 0,3 |
| 1,8 | 1,3 | 2,4 | 0,3 |
| 1,83 | 1,35 | 2,5 | 0,3 |
| 1,9 | 1,4 | 2,6 | 0,3 |
| 1,98 | 1,5 | 2,7 | 0,3 |
| 2 | 1,5 | 2,7 | 0,3 |
| 2,08 | 1,55 | 2,8 | 0,3 |
| 2,1 | 1,55 | 2,8 | 0,3 |
| 2,2 | 1,65 | 3 | 0,3 |
| 2,26 | 1,7 | 3 | 0,3 |
| 2,3 | 1,75 | 3 | 0,3 |
| 2,34 | 1,75 | 3,1 | 0,3 |
| 2,4 | 1,8 | 3,2 | 0,3 |
| 2,46 | 1,85 | 3,3 | 0,3 |
| 2,5 | 1,9 | 3,3 | 0,3 |
| 2,6 | 2 | 3,5 | 0,3 |
| 2,62 | 2 | 3,5 | 0,3 |
| 2,65 | 2 | 3,6 | 0,3 |
| 2,7 | 2,05 | 3,6 | 0,3 |
| 2,8 | 2,15 | 3,7 | 0,3 |
| 2,92 | 2,2 | 3,9 | 0,3 |
| 2,95 | 2,2 | 3,9 | 0,3 |
| 3 | 2,3 | 4 | 0,3 |
| 3,1 | 2,4 | 4,1 | 0,6 |
| 3,5 | 2,7 | 4,6 | 0,6 |
| 3,53 | 2,7 | 4,7 | 0,6 |
| 3,55 | 2,7 | 4,7 | 0,6 |
| 3,6 | 2,8 | 4,8 | 0,6 |
| 3,7 | 2,9 | 4,9 | 0,6 |
| 4 | 3,1 | 5,3 | 0,6 |
| 4,3 | 3,4 | 5,6 | 0,6 |
| 4,5 | 3,5 | 5,9 | 0,6 |
| 5 | 4 | 6,6 | 0,6 |
| 5,3 | 4,3 | 7 | 0,6 |
| 5,33 | 4,3 | 7 | 0,6 |
| 5,5 | 4,4 | 7,2 | 0,6 |
| 5,7 | 4,6 | 7,5 | 0,6 |
| 6 | 4,9 | 7,8 | 0,6 |
| 6,5 | 5,3 | 8,5 | 1 |
| 6,99 | 5,8 | 9,2 | 1 |
| 7 | 5,8 | 9,2 | 1 |
| 7,5 | 6,2 | 9,9 | 1 |
| 8 | 6,7 | 10,5 | 1 |
| 8,4 | 7 | 11 | 1 |
| 8,5 | 7,1 | 11,2 | 1 |
| 9 | 7,6 | 11,8 | 1 |
| 9,5 | 8,1 | 12,4 | 1 |
| 10 | 8,5 | 13 | 1 |
| 10,5 | 9 | 13,6 | 1 |
| 11 | 9,5 | 14,2 | 1 |
| 11,5 | 9,9 | 14,8 | 1 |
| 12 | 10,4 | 15,4 | 1 |
| 12,5 | 10,8 | 16 | 1,5 |
| 13 | 11,3 | 16,6 | 1,5 |
| 13,5 | 11,8 | 17,2 | 1,5 |
| 14 | 12,2 | 17,8 | 1,5 |
| 14,5 | 12,7 | 18,4 | 1,5 |
| 15 | 13,2 | 19,1 | 1,5 |
Del 15 al 30% del diámetro de la sección. Fórmula: (d2 - t) / d2 × 100. Las medidas de la tabla estándar siempre se encuentran dentro de este intervalo.
Durante el montaje, la junta desarrolla microfisuras internas microscópicas. Estas solo se hacen visibles bajo presión, a veces solo después de horas o días. Un chaflán de 15–20 grados lo evita.
Por encima de 63 bar con 70 Shore A. En durezas más altas, el límite es ligeramente superior. La silicona siempre requiere holguras más estrechas que NBR o FKM.
La geometría de la ranura es idéntica. Solo debe reducirse a la mitad la anchura máxima de la holgura, porque la silicona tiene una menor resistencia a la tracción y se extruye más rápidamente.
NBR para aceite y agua, EPDM para vapor y aplicaciones exteriores, FKM para productos químicos hasta +200 °C. Consulte la guía de resistencia química para su medio específico.